12 พฤศจิกายน 2569
บริการเชื่อมท่อ HDPE หน้างาน ขั้นตอนเป็นอย่างไร ใช้เวลานานแค่ไหน
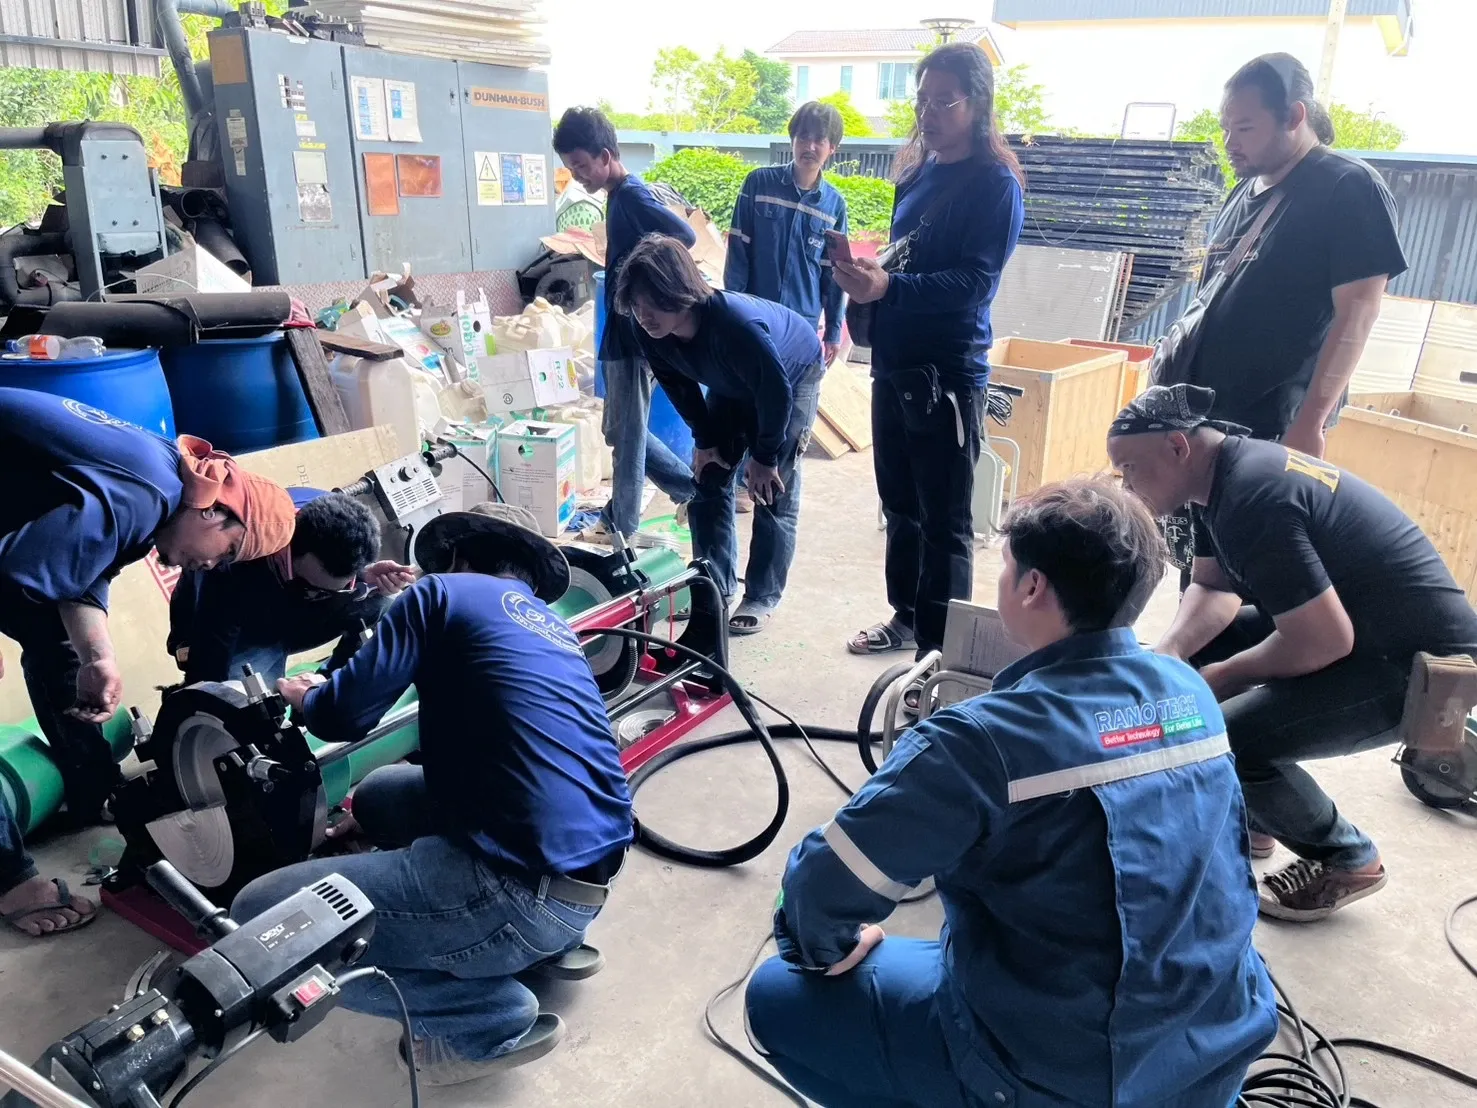
ในการวางระบบท่อส่งน้ำขนาดใหญ่ ระบบน้ำทิ้งอุตสาหกรรม หรือระบบท่อร้อยสายไฟฟ้าในโครงการก่อสร้างและโรงงาน ความท้าทายสำคัญคือการขนส่งท่อที่มีความยาวและขนาดเส้นผ่านศูนย์กลางใหญ่ การเลือกใช้บริการเชื่อมท่อ hdpe หน้างาน ด้วยเครื่องเชื่อมแบบเชื่อมชน (Butt Fusion Welding) จึงกลายเป็นทางออกมาตรฐานทางวิศวกรรมที่ช่วยลดความเสี่ยงในการขนส่ง และเพิ่มความยืดหยุ่นในการติดตั้งพื้นที่จริงได้อย่างมีประสิทธิภาพ
บทความนี้ Rano Tech (เรโน เทค) ผู้เชี่ยวชาญด้านเครื่องจักรอุตสาหกรรมและงานวิศวกรรมท่อ ประสบการณ์มากกว่า 30 ปี จะมาเจาะลึก 5 ขั้นตอนมาตรฐานในการเชื่อมท่อ HDPE ตารางประมาณการเวลาต่อรอยเชื่อม และปัจจัยวิกฤตที่ต้องควบคุม เพื่อให้ผู้รับเหมาและวิศวกรโครงการวางแผนงานก่อสร้างได้อย่างแม่นยำ ไร้ปัญหารั่วซึมในภายหลัง
ทำไมโครงการก่อสร้างระดับอุตสาหกรรม ถึงต้องเลือก "บริการเชื่อมท่อ HDPE หน้างาน"?
ท่อพลาสติกโพลีเอทิลีนความหนาแน่นสูง (HDPE) มักถูกผลิตมาเป็นท่อท่อนความยาว 6 เมตร หรือ 12 เมตร (หรือท่อขดสำหรับขนาดเล็ก) การประกอบท่อทั้งหมดให้เป็นเส้นยาวมาจากโรงงานเป็นเรื่องที่ไม่สามารถทำได้เนื่องจากติดข้อจำกัดด้านการขนส่ง การเชื่อมหน้างาน (On-site Butt Fusion) จึงมอบข้อได้เปรียบเชิงวิศวกรรมอย่างชัดเจน:
- ต่อท่อได้เรียบเนียนเป็นเนื้อเดียวกัน: กระบวนการหลอมละลายด้วยความร้อน (Thermal Fusion) ทำให้โครงสร้างรอยต่อมีความแข็งแรงเท่ากับตัวท่อจริง ทนต่อแรงดันน้ำและแรงกระแทกได้สูง
- ยืดหยุ่นตามสภาพหน้างาน: สามารถตัด ดัด หรือปรับองศาเข้ากับระดับความลึกและแนวโค้งของร่องขุด (Trench) ได้ทันที
- ลดรอยต่อแบบใช้ข้อต่อ (Mechanical Joint): ป้องกันการรั่วซึมระยะยาว ช่วยประหยัดค่าอุปกรณ์ข้อต่อสวมล็อกในท่อขนาดใหญ่
5 ขั้นตอนมาตรฐาน การเชื่อมท่อ HDPE หน้างาน (ระบบ Butt Fusion Standard DVS 2207)
เพื่อให้ได้รอยเชื่อมที่แข็งแรงตามมาตรฐานสากล กระบวนการเชื่อมท่อ HDPE จะดำเนินไปตามลำดับ 5 ขั้นตอนสำคัญ ได้แก่ 1. การยึดจับท่อ (Clamping) ➔ 2. การปาดหน้าท่อ (Facing) ➔ 3. การให้ความร้อน (Heating) ➔ 4. การอัดเชื่อมประสาน (Fusion) ➔ 5. การคูลลิ่งเย็นตัว (Cooling) โดยมีรายละเอียดดังนี้:
- การยึดจับท่อและตั้งศูนย์ (Clamping & Alignment): นำปลายท่อทั้งสองด้านยึดเข้ากับแคลมป์ไฮดรอลิก ตรวจสอบระดับการเยื้องศูนย์ (Misalignment) ต้องไม่เกิน 10% ของความหนาผนังท่อ
- การปาดหน้าท่อ (Facing): ใช้เครื่องปาดหน้าท่อ (Facer) ปาดปลายท่อทั้งสองฝั่งให้เรียบสนิทและขนานกัน 100% จากนั้นทำความสะอาดเศษพลาสติกและใช้แอลกอฮอล์เช็ดคราบมัน
- การแช่ความร้อน (Heating Phase): วางแผ่นความร้อน (Heating Plate) อุณหภูมิประมาณ 200–220℃ คั่นกลาง ดันหน้าท่อให้สัมผัสแผ่นความร้อนจนเกิดตะเข็บพลาสติกหลอมละลาย (Bead Height) ตามขนาดสเปก
- การอัดเชื่อมประสาน (Fusion & Pressurizing Phase): ดึงแผ่นความร้อนออกอย่างรวดเร็ว (Changeover Time) แล้วใช้แรงดันไฮดรอลิกดันหน้าท่อเข้าหากันทันทีด้วยแรงดันเชื่อม (Jointing Pressure) ที่คำนวณตามมาตรฐาน
- การรอให้เย็นตัวภายใต้แรงดัน (Cooling Time): จับยึดรอยเชื่อมไว้ในเครื่องภายใต้แรงดันอย่างต่อเนื่อง ห้ามขยับหรือถอดท่อออกจนกว่ารอยเชื่อมจะเย็นตัวลงสู่ระดับปลอดภัย เพื่อป้องกันโครงสร้างพลาสติกเสียรูป
บริการเชื่อมท่อ HDPE หน้างาน ใช้เวลานานแค่ไหน? (ตารางประเมินเวลาต่อรอยเชื่อม)
ระยะเวลาในการเชื่อมท่อ HDPE ต่อ 1 รอยต่อ จะแปรผันตาม ขนาดเส้นผ่านศูนย์กลางภายนอก (OD) และ อัตราส่วนขนาดเส้นผ่านศูนย์กลางต่อความหนา (SDR) ยิ่งท่อมีขนาดใหญ่และผนังหนา ยิ่งต้องใช้เวลาแช่ความร้อนและระยะเวลาคูลลิ่งนานขึ้น:
| ขนาดเส้นผ่านศูนย์กลางท่อ (OD) | ความหนาผนังท่อโดยประมาณ | เวลาเตรียมตัว/ปาดหน้าท่อ | เวลาให้ความร้อน + คูลลิ่ง | ระยะเวลาใช้จริงรวม (ต่อ 1 รอยเชื่อม) |
|---|---|---|---|---|
| ขนาดเล็ก (63 – 110 mm.) | 3.8 – 10.0 mm. | 5 – 8 นาที | 8 – 12 นาที | 15 – 20 นาที |
| ขนาดกลาง (160 – 250 mm.) | 9.5 – 22.7 mm. | 10 – 15 นาที | 20 – 30 นาที | 30 – 45 นาที |
| ขนาดใหญ่ (315 – 500 mm.) | 18.7 – 45.4 mm. | 15 – 25 นาที | 45 – 65 นาที | 60 – 90 นาที |
| ขนาดใหญ่พิเศษ (> 630 mm.) | > 37.4 mm. | 20 – 30 นาที | 80 – 120 นาที | 2 – 3 ชั่วโมงขึ้นไป |
(หมายเหตุ: ตารางข้างต้นเป็นการประเมินเบื้องต้นภายใต้สภาวะหน้างานปกติ ทั้งนี้ต้องใช้วิศวกรหรือช่างผู้เชี่ยวชาญคำนวณตารางเวลาตามมาตรฐาน DVS 2207 หรือ ISO 21307 จริง)
ปัญหาหน้างานที่มักทำให้การเชื่อมท่อ HDPE ล่าช้า และวิธีป้องกันแก้ไข
จากประสบการณ์ลงพื้นที่จริงของวิศวกร Rano Tech มี 3 ปัจจัยหลักที่มักเป็นอุปสรรคต่อความเร็วและคุณภาพของรอยเชื่อม:
- กระแสลมและฝนตกชุ่มฉ่ำ (Wind & Rain): ลมพัดแรงจะพัดพาความร้อนออกจากแผ่นหลอม ทำให้อุณหภูมิดรอป และฝนตกชื้นจะทำให้รอยเชื่อมเกิดฟองอากาศเปราะแตก
- แนวทางแก้ไข: ต้องกางเต็นท์คลุมพื้นที่เชื่อม (Welding Tent) ปิดกั้นช่องลม และเช็ดหน้าท่อให้แห้งสนิท 100% ก่อนเริ่มกระบวนการ
- สภาพพื้นผิวหน้างานขรุขระเป็นโคลน: การตั้งเครื่องเชื่อมไม่ได้ระดับระนาบ จะทำให้ตัวท่อเอียงศูนย์ เสียเวลาตั้งจับคู่นาน
- แนวทางแก้ไข: ปรับเตรียมพื้นที่ตั้งเครื่องให้ราบเรียบ หรือรองด้วยแผ่นเหล็ก/ไม้กระดานหนา ป้องกันโคลนเปรอะเปื้อนตัวเครื่อง
- เศษฝุ่นและคราบน้ำมันบนหน้าท่อ: หากทำความสะอาดไม่ดีพอ คราบสิ่งสกปรกจะกลายเป็นสิ่งเจือปน ทำให้รอยต่อไม่ประสานกัน 100% และทดสอบแรงดันน้ำ (Hydrotest) ไม่ผ่าน
- แนวทางแก้ไข: ใช้ผ้าสะอาดที่ไม่มีขุย เช็ดด้วยแอลกอฮอล์ความเข้มข้นสูงบริสุทธิ์ทุกลูกก่อนการหลอม
FAQ คำถามที่พบบ่อยเกี่ยวกับบริการเชื่อมท่อ HDPE หน้างาน
Q1: หลังจากการเชื่อมท่อ HDPE เสร็จแล้ว สามารถทดสอบแรงดันน้ำ (Hydrostatic Test) ได้ทันทีหรือไม่?
A: ยังไม่สามารถทำได้ทันที แม้ตะเข็บรอยต่อภายนอกจะเย็นตัวจับสัมผัสได้แล้ว แต่โครงสร้างผลึกพลาสติกภายในยังต้องการเวลาเซตตัวให้สมบูรณ์ แนะนำให้ทิ้งไว้ตามระยะเวลาที่มาตรฐานกำหนด (อย่างน้อย 1–2 ชั่วโมงหลังเชื่อม หรือทิ้งไว้ 24 ชั่วโมงก่อนทำการทดสอบแรงดันน้ำจริง)
Q2: หากโครงการมีจุดเชื่อมไม่มาก หรือมีช่างของตัวเอง ควรเลือกบริการแบบใดคุ้มค่าที่สุด?
A: หากมีงานเชื่อมจำนวนมากและต้องการคุมงบ การเลือก เช่าเครื่องเชื่อม HDPE ระบบไฮดรอลิก พร้อมส่งช่างมารับการอบรม (Training) จาก Rano Tech จะช่วยประหยัดค่าใช้จ่ายได้มาก แต่หากมีจุดเชื่อมสั้นๆ หรือต้องการการรับประกันงาน 100% การใช้ บริการรับจ้างเชื่อมหน้างาน (On-site Welding Service) โดยทีมช่างมืออาชีพจะช่วยลดความเสี่ยงได้ดีที่สุด
Q3: จะตรวจสอบได้อย่างไรว่ารอยเชื่อมท่อ HDPE หน้างานได้มาตรฐาน ไร้ปัญหารั่วซึม?
A: ตรวจสอบเบื้องต้นจาก ลักษณะของตะเข็บรอยเชื่อม (Bead Inspection) ต้องมีความกว้าง โค้งมน และสูงสม่ำเสมอกันรอบวงท่อ รวมถึงการใช้เครื่อง Data Logger บันทึกอุณหภูมิ แรงดัน และเวลาในระหว่างกระบวนการเชื่อมแบบดิจิทัลเพื่อนำมาออกรายงาน (Welding Report) การันตีคุณภาพ
มั่นใจในทุกรอยต่อ เลือกบริการเครื่องเชื่อมและทีมช่างวิศวกรจาก Rano Tech
ไม่ว่าโครงการของคุณจะต้องการบริการเชื่อมท่อ hdpe หน้างาน โดยทีมงานมืออาชีพ เช่าเครื่องเชื่อมท่อ HDPE ไฮดรอลิกคุณภาพสูง หรือสั่งซื้อเครื่องจักรงานวิศวกรรมโยธาและงานเหมืองแร่ Rano Tech (บริษัท เรโน เทค จำกัด) พร้อมเป็นพาร์ทเนอร์ที่ไว้วางใจได้สำหรับคุณ
เรามีเครื่องเชื่อมท่อ HDPE หลากหลายขนาด (ตั้งแต่ OD 63 mm. ถึง OD 1,200 mm.) มาตรฐานสากล พร้อมทีมวิศวกรผู้เชี่ยวชาญประสบการณ์กว่า 30 ปี คอยให้คำปรึกษา อบรมหน้างาน และตรวจสอบคุณภาพรอยเชื่อม เพื่อให้งานวางระบบท่อของคุณเสร็จสิ้นตรงเวลา ปลอดภัย และไร้ปัญหารั่วซึม 100%
ช่องทางการติดต่อฝ่ายขายและขอใบเสนอราคางานโครงการองค์กร
โทร : 085-941-0072
LINE : @ranotech
FACEBOOK : https://www.facebook.com/ranotech
Email : ranotech@gmail.com


Rano Tech Co., Ltd.
ผู้เชี่ยวชาญด้านระบบท่อ อุปกรณ์ซ่อมท่อ และระบบแลกเปลี่ยนความร้อนสำหรับงานอุตสาหกรรม